

Le piastre in titanio e acciaio rivestito in titanio- sono preferite in settori esigenti come quello aerospaziale e della tecnologia medica per il loro eccezionale rapporto resistenza-in-peso e la resistenza alla corrosione superiore. Tuttavia, il raggiungimento di saldature impeccabili è spesso ostacolato da una sfida critica: la fessurazione. Questo problema persistente compromette l’integrità strutturale e rappresenta un ostacolo significativo all’affidabilità della produzione. Un’analisi approfondita delle cause profonde della metallurgia rivela che l’infragilimento da idrogeno è l’antagonista principale, con i suoi effetti amplificati dalla concentrazione di stress e dai cicli termici incontrollati.
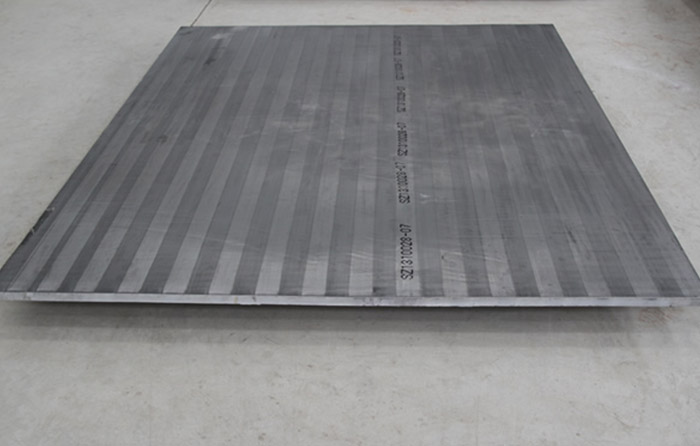
Il meccanismo centrale alla base della fessurazione della saldatura è la fessurazione a freddo-indotta dall'idrogeno. L'idrogeno, proveniente da contaminanti superficiali come umidità, olio o umidità atmosferica, si dissolve nel bagno di saldatura fuso durante la fase dell'arco ad alta-temperatura. Quando il cordone di saldatura si solidifica e si raffredda, la solubilità dell’idrogeno precipita. L'idrogeno in eccesso, intrappolato dalle rapide velocità di raffreddamento, diventa sovrasaturo all'interno della microstruttura del metallo saldato. Questo idrogeno intrappolato migra quindi verso regioni ad elevato stress triassiale, infragilendo gravemente il metallo e riducendone drasticamente la duttilità, dando così origine a microfessure.
Questo processo di infragilimento è accelerato in modo critico dall’effetto sinergico dei concentratori di stress e dell’accumulo locale di idrogeno. Gli intagli, come quelli derivanti da sottosquadri netti o da fusioni incomplete, creano campi di stress localizzati. Quando l'idrogeno sovrasaturo si diffonde in queste zone ad alto-stress, riduce l'intensità critica dello stress richiesta per la propagazione delle cricche. La combinazione di una microstruttura fragile e di uno stress di trazione concentrato crea un ambiente perfetto per la formazione e la crescita delle crepe.
Le condizioni ambientali, in particolare durante le stagioni più fresche, esacerbano questi rischi. Temperature ambiente più basse favoriscono la condensazione dell'umidità sulle superfici dei materiali, introducendo livelli più elevati di idrogeno. Inoltre, l'elevata diffusività termica di materiali come il titanio- a spessore sottile porta a una dissipazione del calore estremamente rapida. Questa velocità di raffreddamento accelerata durante la saldatura riduce gravemente la finestra disponibile per l'effusione dell'idrogeno dalla saldatura in fase di solidificazione, forzandone la ritenzione in uno stato sovrasaturo e aumentando la suscettibilità alle crepe.
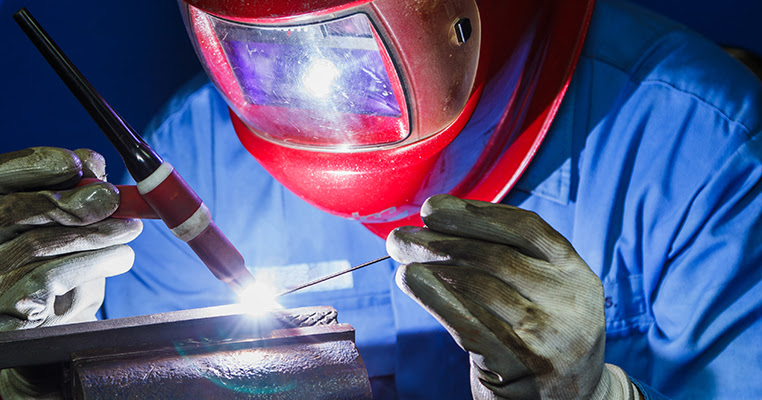
Una solida strategia di mitigazione richiede un approccio globale incentrato sul controllo dell’idrogeno e sulla gestione termica. La prima linea di difesa è una preparazione impeccabile della superficie. Sia il metallo di base che il filo di apporto devono essere sottoposti a una rigorosa pulizia meccanica e chimica per eliminare tutti i contaminanti di idrocarburi e idrossidi, interrompendo così la fonte primaria di idrogeno alla sua origine.
I controlli ambientali e termici costituiscono il secondo pilastro fondamentale. Mantenere un ambiente di saldatura controllato è essenziale per prevenire l’assunzione di umidità atmosferica. Per l'acciaio rivestito in titanio-, il preriscaldamento dell'interfaccia del substrato in acciaio ha un duplice scopo: elimina efficacemente l'umidità assorbita e, cosa ancora più importante, riduce la velocità di raffreddamento della saldatura. Questo ciclo termico più lento garantisce all’idrogeno disciolto tempo sufficiente per diffondersi fuori dalla saldatura prima che rimanga intrappolato, eliminando efficacemente il potenziale di infragilimento.
Infine, l’ottimizzazione meticolosa della procedura di saldatura è fondamentale. La calibrazione precisa dell'apporto di calore attraverso parametri quali corrente, tensione e velocità di spostamento governa direttamente il profilo termico della saldatura. L’obiettivo è stabilire una velocità di raffreddamento controllata e moderatamente lenta che faciliti l’uscita dell’idrogeno senza influenzare negativamente la struttura metallurgica o promuovere un’eccessiva crescita del grano. In conclusione, prevenire le crepe nella saldatura del titanio non è questione di un'unica soluzione ma di un sistema olistico di fonti di idrogeno interdette, dinamica termica gestita e tecnica di saldatura raffinata per garantire l'integrità del giunto e prestazioni a lungo termine.


